

Jak vybrat břitové destičky ANSI/ISO pro soustružení hliníku: Praktický průvodce
Sep 08, 2026
Váš soustruh je nastaven pro ranní běh hliníkových tvarovek 6061-T6 a výkres vyžaduje povrchovou úpravu 0,8 µm Ra. Vložka, která stále sedí v držáku, fungovala dobře při práci s ocelí z minulého týdne a dnes vás zklame. Hliník je měkký, lepkavý a náchylný k navaření na řeznou hranu, takže geometrie navržená pro ocel vytváří roztrhané povrchy, nahromaděnou hranu a odpadní materiál. Odpovědí je vybrat si břitovou destičku vyrobenou pro soustružení neželezných kovů a systém označení ANSI/ISO vám poskytne přesnou slovní zásobu, jak to s jistotou provést.
Jak číst označení vložek ANSI/ISO
Systém označení ISO 1832, přijatý v Severní Americe jako ANSI B212.4, popisuje tvar břitové destičky, úhel hřbetu, toleranci a rozměry v kompaktním řetězci písmen a číslic. První znak definuje tvar, druhý úhel hřbetu, třetí třídu tolerance, čtvrtý utvařeč a styl díry a pátý až sedmý znak definuje vepsanou kružnici, tloušťku a poloměr špičky.
| Pozice | Co definuje | Hodnota šetrná k hliníku |
|---|---|---|
| 1 | Vložte tvar | C (80° kosočtverec), D (55° kosočtverec), T (60° trojúhelník) |
| 2 | Úhel hřbetu | C (7°) |
| 3 | Tolerance | G (zemní strany) |
| 4 | Otvor a utvařeč | T (zapuštěný otvor), utvařeč třísky specifický pro hliník |
| 5 | Velikost vepsaného kruhu | Běžné velikosti: 09 (9,52 mm), 12 (12,7 mm) |
U hliníku je třetí pozice důležitější, než většina strojníků očekává. Břitová destička s tolerancí G je broušena na každé straně a poskytuje ostré a konzistentní ostří. Lisované břitové destičky s tolerancí M nebo U mají pevnější, ale matnější břit určený pro ocel a litinu. Na hliníku lisovaná hrana tlačí materiál, generuje teplo a vytváří nahromaděnou hranu. Broušené břitové destičky jsou o něco dražší, ale jedná se o rozdíl mezi čistým 0,4 µm povrchem a roztrhaným 3,2 µm povrchem.
Proč soustružení hliníku vyžaduje jinou geometrii
Nízký bod tání, vysoká tažnost a tendence ke svařování za studena z hliníku činí jeden z nejvíce shovívavých a přitom frustrujících materiálů na soustružení. Odpouštějící částí je rychlost: hliník lze řezat rychlostí 400 až 600 m/min s nepovlakovaným karbidem, což je daleko nad běžnými rychlostmi oceli, a řezné síly zůstávají nízké. Frustrující částí je zastavěná hrana. Při nízkých rychlostech nebo s tupou hranou se hliník přivaří k vložce. Svar roste a další průchod trhá povrch obrobku.
Kladný úhel čela mění mechaniku řezu. Pozitivní geometrie čela odřízne měkký hliník, místo aby jej oral, čímž se sníží řezná síla a teplo. To je důvod, proč nejspolehlivější hliníkové břitové destičky mají pozitivní geometrii: CCGT, DCGT a TCGT všechny spoléhají na broušené hrany s vysokým pozitivním sklonem. Neméně důležitá je leštěná čelní plocha. Zrcadlově hladký horní povrch snižuje tření, narušuje přilnavost a udržuje oblast řezání čistou.
Výběr správné geometrie vložky
Čtyři geometrie pokrývají téměř každou operaci soustružení hliníku. Volba závisí na tvaru součásti, kterou potřebujete dosáhnout, a na síle požadované řezné hrany.
| Typ vložení | Úhel | Typické použití |
|---|---|---|
| CCGT | 80° diamant | Všestranné soustružení, mělké řezy, dobrá pevnost břitu |
| DCGT | 55° diamant | Dokončovací práce, malé průměry, závitování |
| TCGT | 60° trojúhelník | Všeobecné soustružení, vyšší posuvy, těžší úběr materiálu |
| VBGT | 35° diamant | Soustružení kopírování, úzké drážky, těžko dostupné prvky |
Začněte s geometrií CCGT nebo TCGT pro obecnou práci. Tvar C vyrovnává pevnost hrany a přístup k obrobku, zatímco tvar T je pevnější a umožňuje těžší posuv. Pro konečnou úpravu řeže DCGT s malým poloměrem špičky kolem 0,2 mm čistší profil s menšími vibracemi. Ať už zvolíte jakýkoli tvar, potvrďte, že břitová destička má toleranci G, leštěnou čelní plochu a utvařeč třísky určený pro hliník, pokud jej dodavatel nabízí.
Rychlosti, posuvy a praxe řezání
Obrobitelnost hliníku umožňuje agresivní parametry, ale geometrie břitové destičky stále určuje hranice. S nepovlakovaným karbidem a zaplavovacím chladivem může tyč 6061-T6 běžet při řezné rychlosti 450 až 600 m/min, posuvu 0,15 až 0,25 mm/ot a hloubce řezu 1 až 3 mm pro hrubování. Pro dokončení zvyšte rychlost na 600 až 800 m/min, snižte posuv na 0,05 až 0,10 mm/ot a použijte hloubku 0,2 až 0,5 mm.
| Provoz | Rychlost (m/min) | Posuv (mm/ot.) | Hloubka řezu (mm) | Očekávaná Ra (µm) |
|---|---|---|---|---|
| Hrubování | 450–600 | 0,15–0,25 | 1,0–3,0 | 1,6–3,2 |
| Dokončování | 600–800 | 0,05–0,10 | 0,2–0,5 | 0,4–0,8 |
| Dokončení PCD | 800–1500 | 0,05–0,15 | 0,2–1,0 | 0,2–0,4 |
Používejte vydatnou chladicí kapalinu s přísadou zvyšující mazivost, pokud ji stroj má; dobře funguje 8 až 10% polosyntetická koncentrace. Když není k dispozici zaplavovací chladicí kapalina, proudění vzduchu brání třískám v opětovném řezání. Suché řezání hliníku je možné při vysokých rychlostech, ale leštěná čelní plocha je nezbytná pro zabránění přilnavosti. Pokud je to možné, udržujte řeznou rychlost nad 250 m/min; pod tím se vybudovaná hrana vrací i při dobré geometrii.
Jak se kvalita vložek projevuje v hotových výrobcích
Spojení mezi dobře zvolenou břitovou destičkou a kvalitním hotovým dílem spočívá v celistvosti povrchu, rozměrové stabilitě a opakovatelnosti. Soustružený hliníkový díl s hrubým nebo rozmazaným povrchem vám říká, že řezná hrana selže, a jakmile selže hrana, následuje rozměrový posun. Pokud se tato část musí spojit s jinými, čepem závěsu ve vrtání nebo zámkovým mechanismem v pouzdře, výsledek se projeví jako zablokování, netěsnosti nebo předčasné opotřebení.
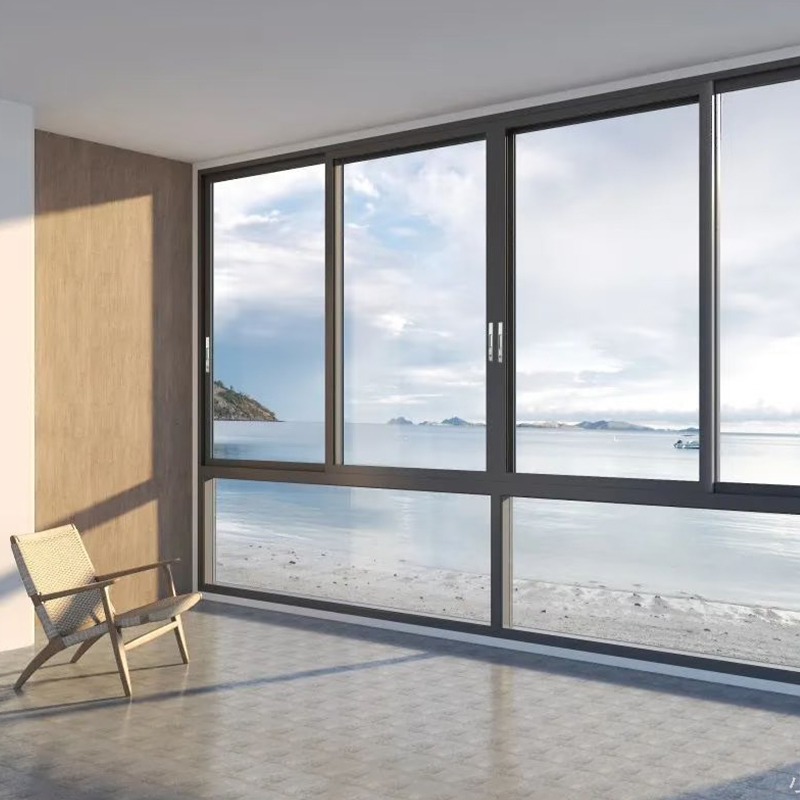
Ve stavebních výrobcích tyto malé díly umožňují fungování velkých sestav. Hladký provoz posuvného okna závisí na válečcích a uzamykacích součástech vyrobených v úzkých tolerancích; špatná povrchová úprava zde znamená okno, které chrastí nebo odmítá klouzat.
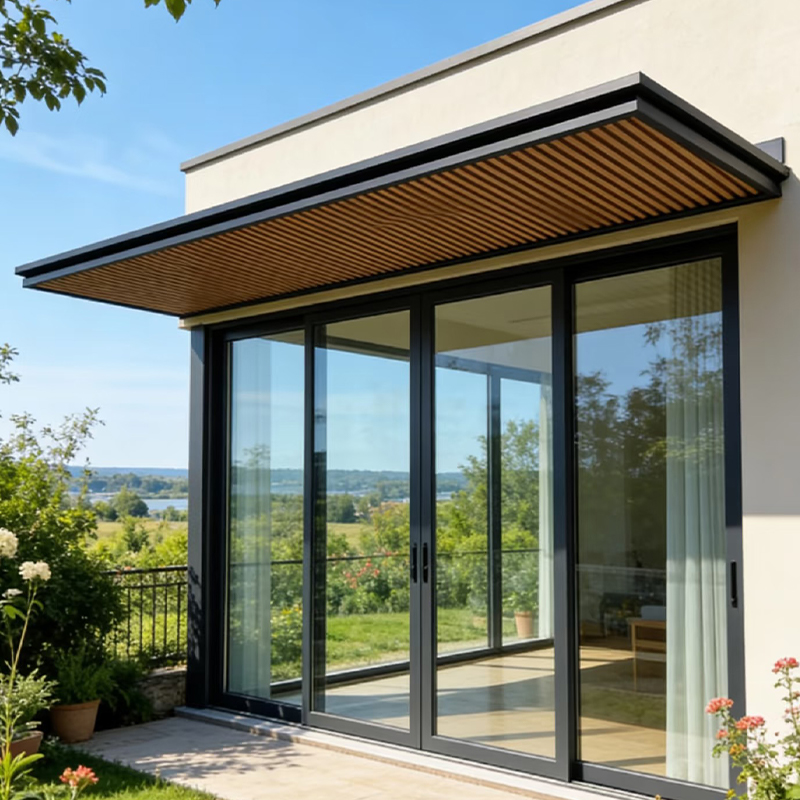
 Levo-pravé posuvné hliníkové okno s dvoukolejnými válečky Toto posuvné okénko využívá precizně opracované válečky a vícebodové zámky, které přímo řeší pointu článku o malých částech určujících hladký provoz. Jeho dvoustopý systém z nerezové oceli a těsnění EPDM slibují spolehlivý výkon s nízkými nároky na údržbu. Zobrazit produkt →
Obložkové dveře nejsou jiné. Jejich otočné závěsy a vícebodové zámky obsahují soustružené součásti a rozdíl mezi dveřmi, které se zavírají jemným cvaknutím, a dveřmi, které je třeba zatlačit silou, je určen povrchovou úpravou a tolerancí těchto dílů.
 Hliníkové křídlové dveře s vícebodovým zámkem Závěsy a vícebodové zámky křídlových dveří zdůrazňují důležitost tolerance soustružených součástí, jak bylo uvedeno v předchozím odstavci. Nabízí bezpečný uzávěr bez chrastění s průběžnými těsněními z EPDM pro izolaci a odolnost proti povětrnostním vlivům. Zobrazit produkt →
Jednotné systémy opláštění závisí na opracovaných konektorech, konzolách a upevňovacích prvcích sestavených do těsných jmenovitých rozměrů. Jeden díl soustružený mimo toleranci může nechat panel sedět na milimetr hrdě a vytvořit průnik vzduchu nebo vody přes fasádu.
 Jednotná hliníková závěsná stěna pro výškové fasády Tento továrně montovaný systém předstěn se opírá o přesně opracované spojky a konzoly, které odpovídají diskuzi o toleranci ve fasádních sestavách v článku. Jeho jednotná konstrukce urychluje instalaci a zajišťuje konzistentní utěsnění napříč velkými projekty. Zobrazit produkt →
S tisíci takových komponent požadovaných na projekt se i 1% zmetkovitost stává nákladným problémem. Proto strojírny, které dodávají průmysl hliníkových oken a dveří přepněte na speciální hliníkové vložky místo toho, abyste se spokojili s ocelovými nástroji. Stejná disciplína platí pro každého, kdo soustruží hliník vlastními silami: přečtěte si kód ANSI/ISO, vložte broušenou a leštěnou břitovou destičku s pozitivním sklonem a ověřte povrchovou úpravu na začátku šarže. Pokud vidíte šmouhy, opravte nástroj před úpravou rychlosti. Každý, kdo specifikuje okenní systémy, najde související pokyny v naší průvodce nákupem a montáží posuvných oken .
Jednoduchý kontrolní seznam pro nákup vložek
Když otevřete katalog nástrojů, mějte před sebou tento seznam:
- Potvrďte, že tvar, velikost vepsaného kruhu a tloušťka odpovídají kapse držáku.
- Vyžadujte třídu tolerance G pro broušené ostré ostří.
- Hledejte vyleštěnou hrabanku; přeskočit potažené ocelově orientované vložky.
- Zvolte kladnou geometrii sklonu a běžte rychlostí nad 250 m/min.
- Před zakoupením velké krabice vyzkoušejte jednu vložku na skutečném dílu.
Kód ANSI/ISO vám přesně řekne, co je v krabici. Několik minut ověření na stroji vám řekne, zda tato specifikace vyhovuje vaší aplikaci. Pro soustružení hliníku nelze obchodovat s ostrými, leštěnými destičkami s pozitivním sklonem; vše ostatní je proměnná, kterou můžete upravit.
- Mobilní
- Produkty
- Řada hliníkových oken
- Řada hliníkových dveří
- Hliníková řada Sunroom
- Řada hliníkových střešních oken
- Řada hliníkových žaluzií
- Řada hliníkových zábradlí
- Hliníková předstěna
- Hliníkový panel
- Pomocné materiály pro hliníkové dveře, okna a závěsy
- Kontaktujte nás
-
-
+86-137 5720 8001

-
[email protected]

-
Pokoj 102, budova 7, č. 399 Shushan Road, Hudong Street, Wuxing District, Huzhou City, Zhejiang Province, Čína

-